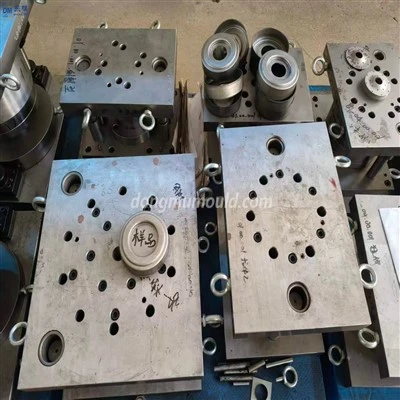
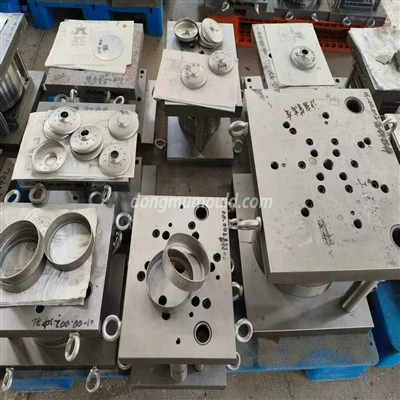
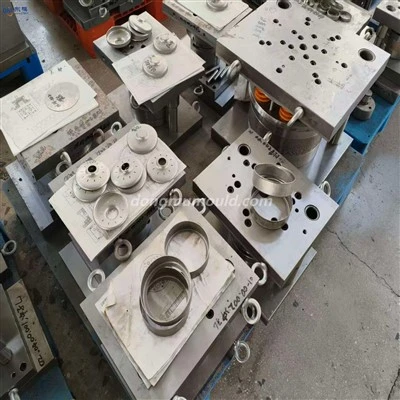
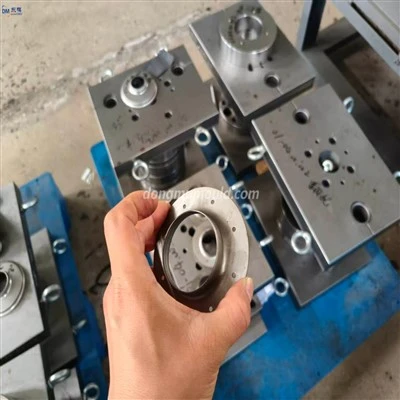
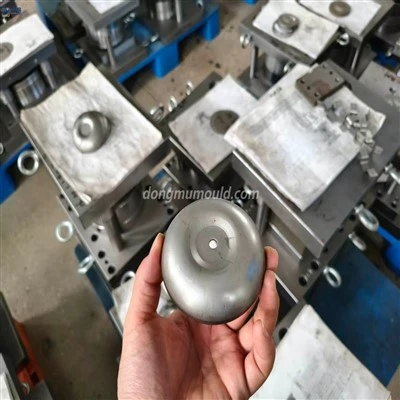
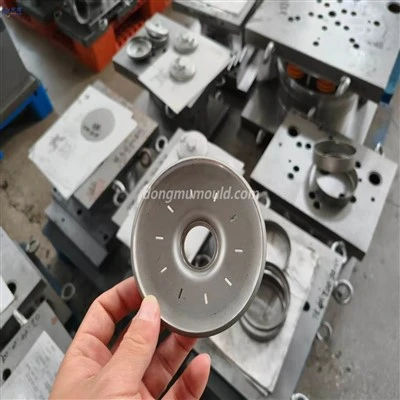
Proceso de producción de matrices de estampación: elaboración de planos de piezas, modelos de procesos de fabricación, modelado, fundición y fundición de aleaciones, limpieza de moldes y modificación de cavidades. A continuación se toma como ejemplo el dibujo de moldeado para introducir su proceso.
L, dibujo ascendente y modelo de proceso de fabricación: de acuerdo con el dibujo de la pieza, el tamaño de cada pieza se escala de acuerdo con el coeficiente de contracción de la línea de aleación de zinc, y se diseñan el elevador de vertido y el hierro frío. Por lo tanto, dibuje el diagrama de proceso del modelo y procese el modelo del proceso de fabricación de acuerdo con este diagrama.
2, fabricación de forma de molde de perforación: de acuerdo con las diversas dimensiones proporcionadas por el dibujo del proceso del modelo, seleccione madera de alta calidad para hacer el modelo de perforación. Se requiere la precisión dimensional del modelo para alcanzar la precisión secundaria del modelo de madera. La superficie del molde de madera está pintada con virutas de pintura para que la rugosidad de la superficie Rz sea inferior a 10 μm. El ángulo de desmoldeo es de ± 1 °.
3. Fabricación de modelos de moldes cóncavos: La fabricación de moldes cóncavos consiste en pegar una capa de plomo del mismo grosor que las piezas del producto en la superficie de trabajo del molde convexo para crear el espacio entre el convexo y los cuatro. La superficie del plomo del molde convexo debe pintarse para que la rugosidad de la superficie del molde cóncavo sea pequeña después de la fundición. El modelo de cavidad está hecho de yeso de París. Para facilitar la separación de moldes convexos y cóncavos al moldear yeso, se debe rociar una capa de agente desmoldante (como poliestireno en solución de tolueno) sobre la superficie de partición. Después de la fundición, el modelo de molde cóncavo de yeso debe secarse y luego desmoldarse. Pinte la superficie de la cavidad y la superficie de separación.
4. Modelado. Elija arena de moldeo de grano fino de alta resistencia como material de moldeo. Debido a que la temperatura de fundición de la aleación de zinc es relativamente baja, los requisitos de resistencia al fuego y permeabilidad al aire de la arena de moldeo no son elevados. El punzón y el molde cóncavo se modelan por separado, y se pueden seleccionar métodos de modelado como el modelado de cajas de arena o el modelado de fosas. De acuerdo con los requisitos del molde, el sistema de fundición adopta el tipo de inyección inferior o el tipo abierto. Debido al gran coeficiente de contracción de la aleación de zinc, se debe proporcionar un elevador de alimentación.
5, fusión de aleación de zinc
6. Fundición: Para moldes medianos y pequeños, se puede utilizar la fundición en seco o la fundición Nirvana. Los orificios de ventilación para la fundición de Nirvana deberían ser más. Al fundir una aleación de zinc, el flujo de líquido de la aleación debe inyectarse lenta y suavemente en la cavidad. Para moldes grandes, con el fin de prevenir o reducir la deformación de la cavidad del molde, se pueden colocar tuberías de agua de enfriamiento o hierro enfriado alrededor de la cavidad durante la fundición para asegurar la solidificación secuencial de la aleación líquida.
7. Refrigeración, limpieza y modificación de piezas de fundición de aleación de zinc:
Las piezas de fundición de moldes después de la fundición adoptan generalmente un enfriamiento natural, pero las piezas de fundición de moldes pequeños con formas simples también se pueden enfriar mediante refrigeración por agua, lo que favorece la mejora de las propiedades mecánicas de la aleación. Para formas complejas o moldes grandes de aleación de zinc, la broca de fundición debe enfriarse lentamente. Una vez que la aleación se enfría por completo, se abre la caja. Las piezas fundidas después del encajonamiento deben limpiarse con arena y el tubo ascendente de vertido debe retirarse mediante corte con gas. La cavidad del molde ya no se procesa, pero se debe usar papel de lija para moler, pulir la cavidad del molde, abrir la matriz de dibujo, etc., especialmente el filete de dibujo debe cumplir con los requisitos de suavidad y suavidad, y finalmente los moldes convexos y cóncavos de aleación de zinc Deben combinarse Troquel, el plano de sus placas inferiores superior e inferior se mecaniza (fresado o cepillado) de modo que las placas inferiores superior e inferior tengan superficies planas en contacto con la prensa y mantengan un cierto grado de paralelismo, a fin de asegurar el montaje precisión.