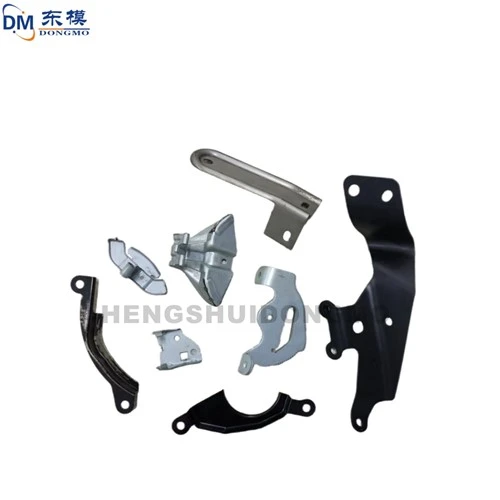
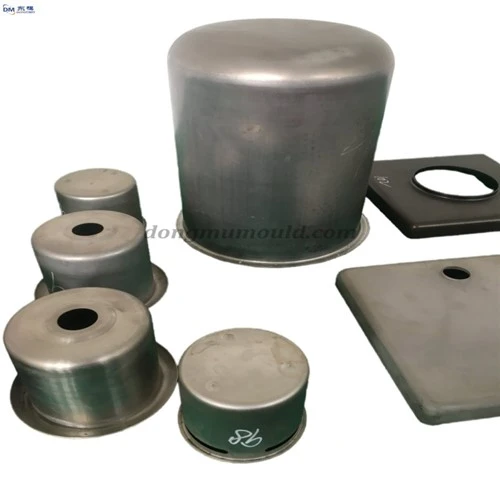
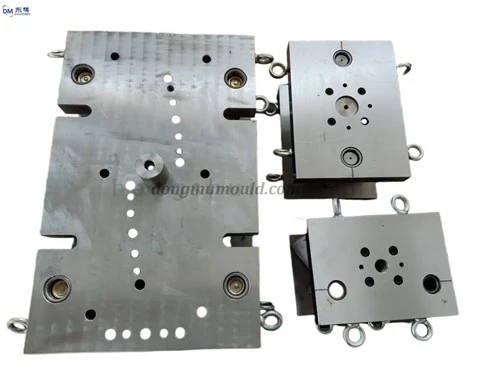
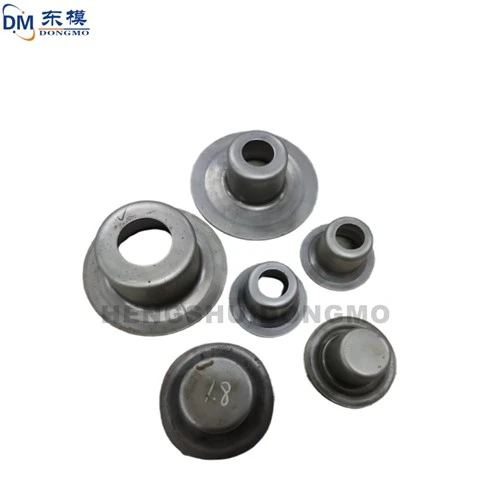
Características del procesamiento de troqueles y asuntos que requieren atención
El procesamiento de moldes se refiere al procesamiento de herramientas de moldeo y palanquilla, además del troquel de cizalla y el troquel de troquelado. Por lo general, el molde tiene dos partes: molde superior y molde inferior.
Las características básicas del procesamiento de troqueles de precisión:
1. Un par de troqueles con alta precisión de procesamiento generalmente se compone de un troquel cóncavo, un troquel perforado y un marco de troquel, y algunos pueden ser módulos divididos de varias piezas. Por lo tanto, la combinación del troquel superior e inferior, la combinación del inserto y la cavidad, y la combinación entre los módulos requieren una alta precisión de mecanizado. La precisión dimensional del troquel de precisión a menudo alcanza el nivel de micras.
2. Formas y superficies complejas Algunos productos, como paneles de automóviles, piezas de aviones, juguetes y electrodomésticos, se fabrican combinando una variedad de superficies curvas. Por lo tanto, la superficie de la cavidad del molde es muy compleja. Algunas superficies tienen que ser tratadas matemáticamente.
3. La producción en masa de moldes pequeños no es producción en masa. En muchos casos, solo se produce un par.
4. Fresado, mandrinado y generalmente utilizado para mecanizado multimodo.

Notas para la producción y el procesamiento de moldes de precisión:
1, las materias primas deben estar completamente secas de acuerdo con los requisitos del proceso, sin humedad; de lo contrario, habrá un grano de plata en la superficie después de la inyección.
2, la temperatura de inyección, la presión, el tiempo, etc. cumplen con los requisitos de la tarjeta de parámetros del proceso, la velocidad de inyección debe controlarse estrictamente, la velocidad de inyección demasiado rápida conducirá a una mala adherencia entre el recubrimiento y la matriz.
3. En el proceso de moldeo por inyección, no se pueden usar agentes de liberación, especialmente aquellos que contienen aceite de silicona, de lo contrario, afectará la adherencia del recubrimiento.
4. El material debe limpiarse después del apagado medio para evitar la fragilidad de los productos de inyección causada por la degradación de las materias primas en el tornillo debido a un tiempo de residencia demasiado largo;
5. La superficie de las piezas moldeadas por inyección no debe pulirse ni pulirse para no afectar la adherencia del revestimiento y la matriz.
6. Los operadores deben usar guantes de algodón limpios en el proceso de moldeo por inyección para evitar la contaminación de la superficie del producto después del moldeo por inyección.
7. Control de tensión interna: no se permite una gran tensión interna en el producto, y la detección de tensión interna debe realizarse después del moldeo por inyección.
8, control de tamaño: longitud, pie de montaje o orificio de montaje de acuerdo con los dibujos y requisitos de medición.